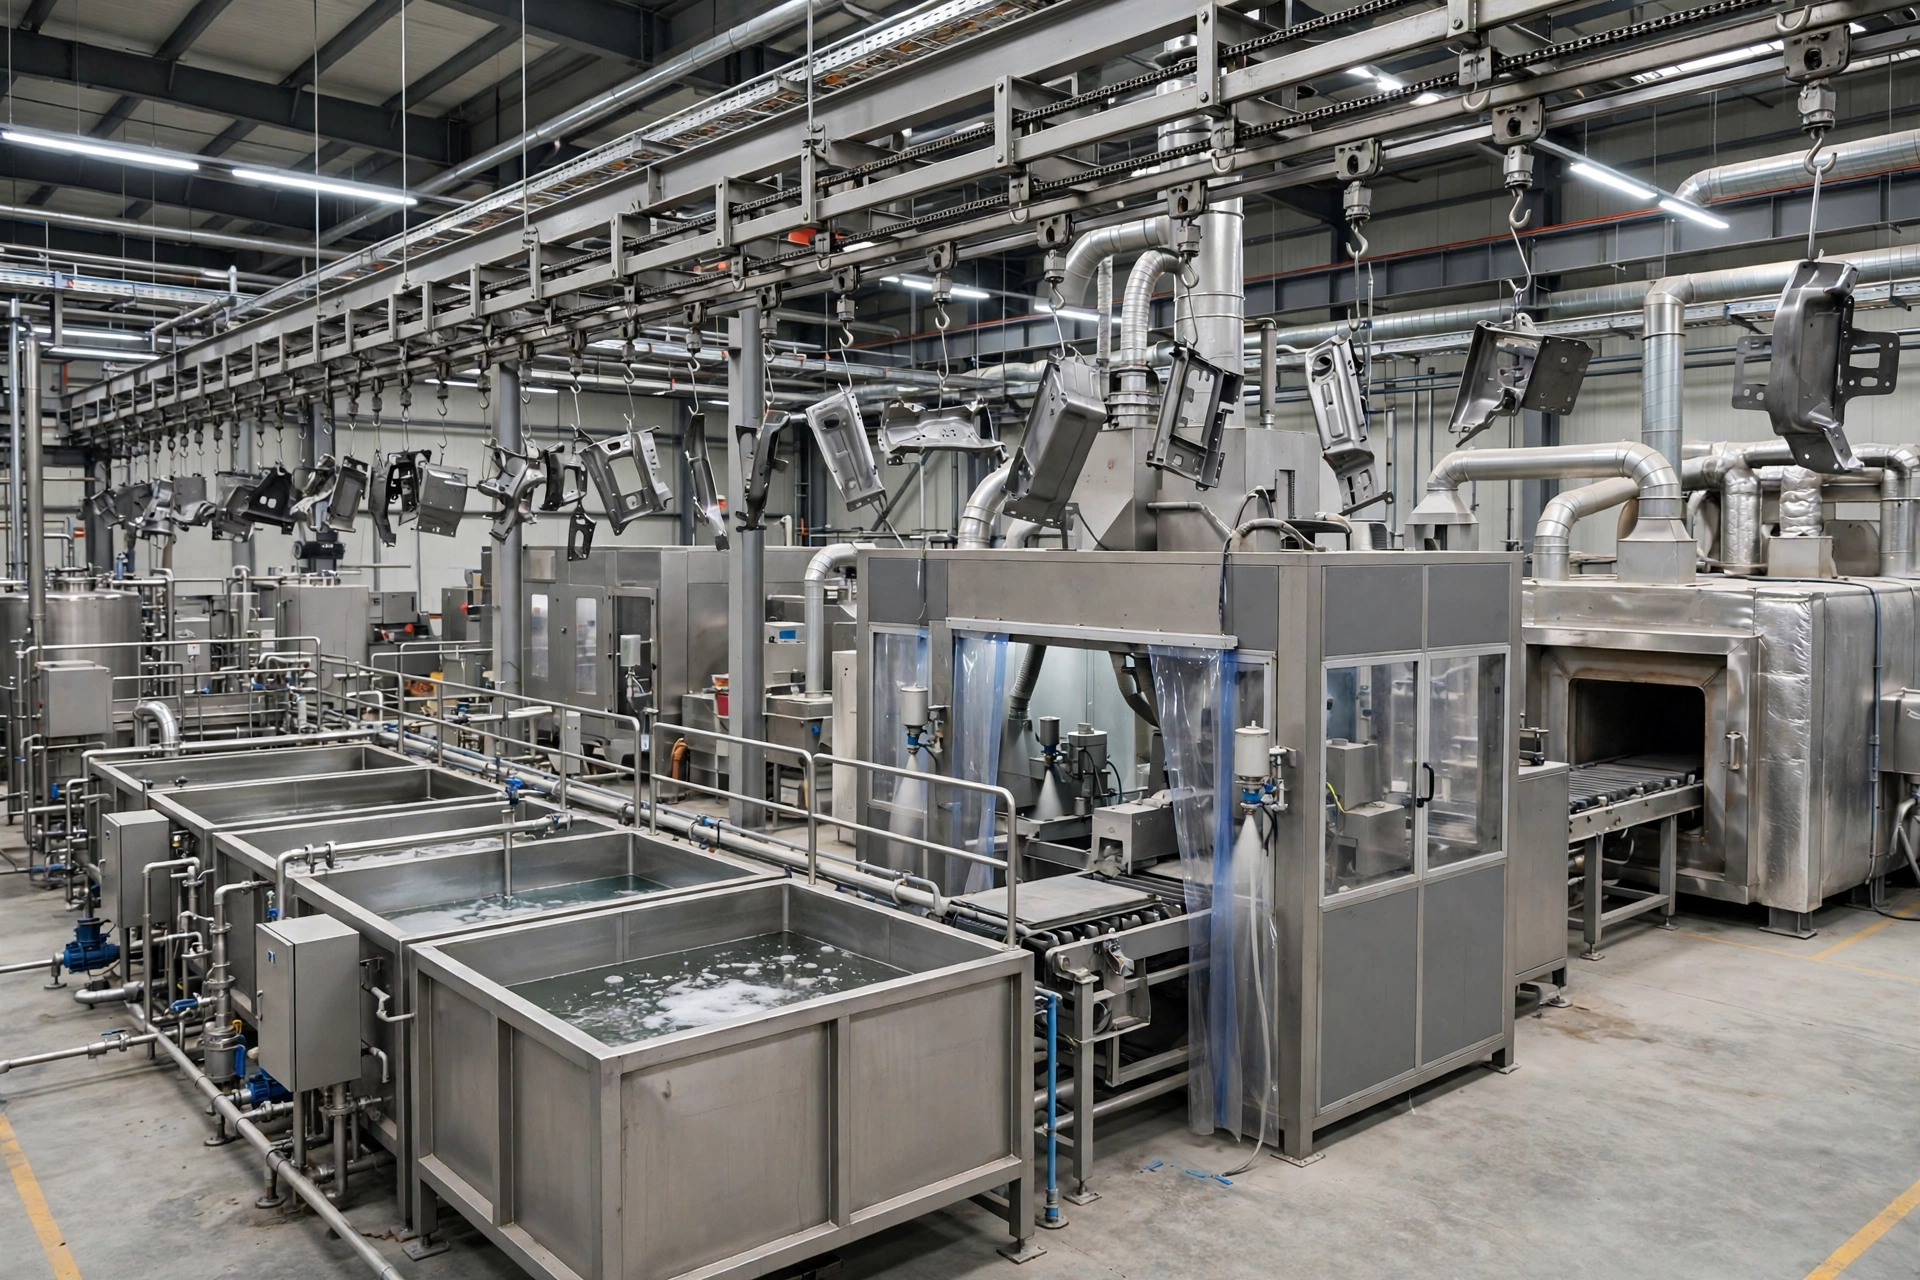
Процесс порошковой окраски, этап за этапом
Процесс идёт в девять шагов: загрузка, обезжиривание и предварительная обработка поверхности, сушка, электростатическое распыление порошка, отверждение, охлаждение, контроль и выгрузка — на конвейере, который проводит детали через каждый этап. Отверждение обычно идёт при 185 градусах в течение 15 минут; график вашего поставщика порошка определяет окончательную настройку печи.
| Группа этапов | Шаги |
|---|
| Предварительная обработка | Обезжиривание, промывка, конверсионная обработка поверхности, сушка |
| Нанесение | Электростатическое распыление порошка в кабине |
| Отверждение | Печь отверждает порошковую плёнку (обычно 185 °C в течение 15 минут) |
| Отделка | Охлаждение, контроль, выгрузка |
Входные данные линии порошковой окраски
Размер и вес деталей задают конвейер и проём кабины; порошок и ритм смены цвета задают систему рекуперации кабины; график отверждения задаёт печь. Отправьте все три, и предложение укажет длину и компоновку линии относительно вашего цеха.
Обслуживание и гарантия
Это оборудование поставляется с гарантией 12 месяцев. Расходные изнашиваемые детали (краскопульты, сопла, фильтры, ремни) перечислены в коммерческом предложении, чтобы вы могли запасти их к вводу в эксплуатацию.
Область применения
Полные линии обслуживают заводы, где нанесение покрытий — основной процесс, а не побочная станция: металлическая мебель и фурнитура, пластиковые корпуса в объёме, строительные компоненты и смешанное производство, работающее весь день. Ценность линии — поток: детали входят сырыми и выходят готовыми, без тележек полуготовой работы, ждущих между кабиной здесь и печью через всё здание.
Проекты линий терпят неудачу на стыках, а не на отдельных машинах: передачи конвейера, проёмы кабин, уплотнения входа печи и рукопожатия управления между секциями. Поэтому предложение по линии указывает размер каждой секции и промежутки между ними, и поэтому компоновка рисуется по вашему цеху до того, как цены зафиксированы.
Как хорошо эксплуатировать линию
Две рутины защищают производительность линии. Первая — дисциплина загрузки: подвески и оснастка должны подавать детали с тем шагом, который предполагают программы окраски, иначе толщина плёнки будет меняться вдоль линии. Вторая — поэтапная очистка: у кабин, краскопультов и фильтров печи у каждого свой интервал, и один пропущенный интервал обычно проявляется дефектами отделки сменой позже. Ввод в эксплуатацию включает график обслуживания по секциям, размеренный под ваше покрытие и график смен.
Что отправить для коммерческого предложения по конфигурации
- Чертежи или фотографии деталей с указанием максимального размера детали (Д x Ш x В)
- Тип покрытия и требования к отделке (цвет, глянец, толщина плёнки, если указана)
- Требуемая производительность: деталей в час или в смену, и рабочих часов в день
- Страна назначения и местное электропитание (напряжение / частота)
- Площадь цеха, доступная для машины или линии, если планируется полная линия
Вопросы покупателей
Как быстро меняются цвета?
Это зависит от типа рекуперации кабины, выбранного при конфигурации. Укажите ваши цвета в день, и мы зададим соответственно.
Не знаете, какая конфигурация подойдёт?
Отправьте чертежи ваших деталей, размер деталей и целевой объём производства. Мы подтвердим конфигурацию машины или линии и ответим коммерческим предложением.
Отправить запрос