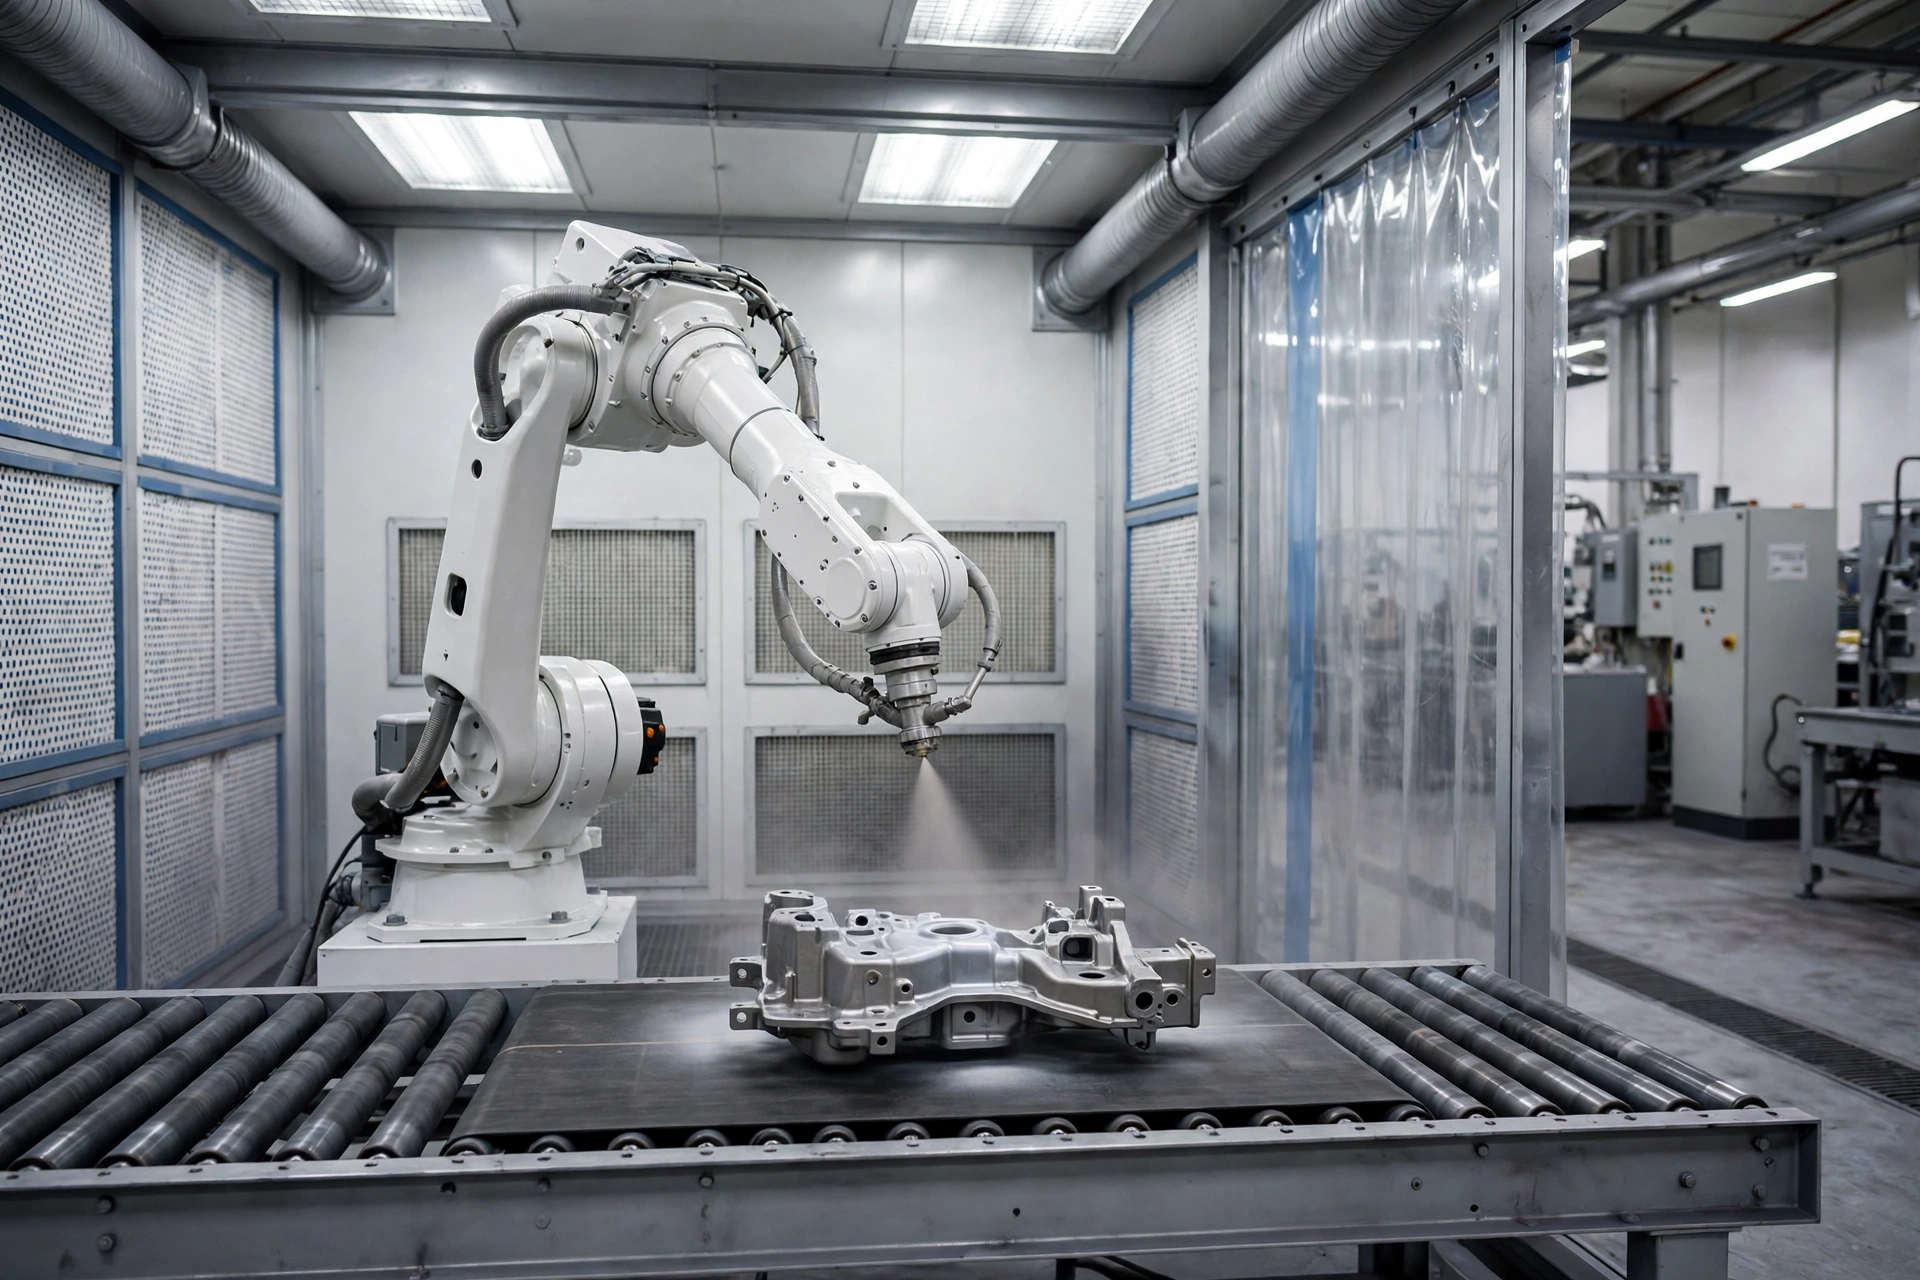
Параметры робота
Шестиосевой робот Kawasaki в центре этой конфигурации линии имеет максимальную нагрузку 5 кг, максимальный рабочий радиус 1000 мм и точность повторного позиционирования плюс-минус 0,2 мм. Это параметры самого робота; линия вокруг него конфигурируется отдельно. Линия вокруг него — кабина, конвейер или ротационная подача, подача краски и отверждение — конфигурируется под ваши детали и время такта.
| Параметр | Значение |
|---|
| Оси | 6 |
| Максимальная нагрузка | 5 кг |
| Максимальный радиус | 1000 мм |
| Точность повторного позиционирования | ±0,2 мм |
Состав линии и входные данные интеграции
Роботизированная линия хороша ровно настолько, насколько хороша её подача деталей: оснастка должна ставить каждую деталь в обученное положение, каждый цикл. Смешанное производство работает, когда программы хранятся по семействам деталей, а оснастка меняется быстро. Отправьте чертежи деталей, количество семейств и вашу целевую производительность; предложение укажет компоновку ячейки и места загрузки и выгрузки операторами.
Обслуживание и гарантия
Это оборудование поставляется с гарантией 12 месяцев. Расходные изнашиваемые детали (краскопульты, сопла, фильтры, ремни) перечислены в коммерческом предложении, чтобы вы могли запасти их к вводу в эксплуатацию.
Область применения
Роботизированное распыление обслуживает детали, чья геометрия побеждает фиксированные краскопульты: глубоко вытянутые накладки, корпуса с углублениями, двери с профилированными молдингами, сантехнику и смешанные семейства, делящие одну ячейку. Обученная траектория робота держит расстояние и угол краскопульта на поверхностях, непрерывно меняющих ориентацию, — именно там, где ручное распыление сильнее всего различается между операторами и сменами.
Ячейка робота также меняет уравнение труда: операторы загружают, выгружают и проверяют, а не распыляют, и воздействие красочного тумана падает. Для заводов, сталкивающихся с нехваткой маляров или строгими правилами воздействия, это часто решающий аргумент наряду с постоянством отделки.
Обучение и переналадка
Новому семейству деталей нужны обученная программа и оснастка, подающая деталь повторяемо; после этого переналадка — это вызов программы и замена оснастки. Время обучения зависит от сложности детали и тратится один раз — поэтому экономическое обоснование улучшается с каждым семейством, добавленным в ячейку. Когда вы запрашиваете цену, перечислите семейства в порядке запуска, чтобы ввод в эксплуатацию обучал сначала детали наибольшего объёма.
Что отправить для коммерческого предложения по конфигурации
- Чертежи или фотографии деталей с указанием максимального размера детали (Д x Ш x В)
- Тип покрытия и требования к отделке (цвет, глянец, толщина плёнки, если указана)
- Требуемая производительность: деталей в час или в смену, и рабочих часов в день
- Страна назначения и местное электропитание (напряжение / частота)
- Площадь цеха, доступная для машины или линии, если планируется полная линия
Вопросы покупателей
Сколько семейств деталей может обслуживать одна линия?
Фиксированного числа нет; на практике это решают хранение программ и смена оснастки. Перечислите ваши семейства и порядок запуска в запросе.
Не знаете, какая конфигурация подойдёт?
Отправьте чертежи ваших деталей, размер деталей и целевой объём производства. Мы подтвердим конфигурацию машины или линии и ответим коммерческим предложением.
Отправить запрос