Paramètres du robot
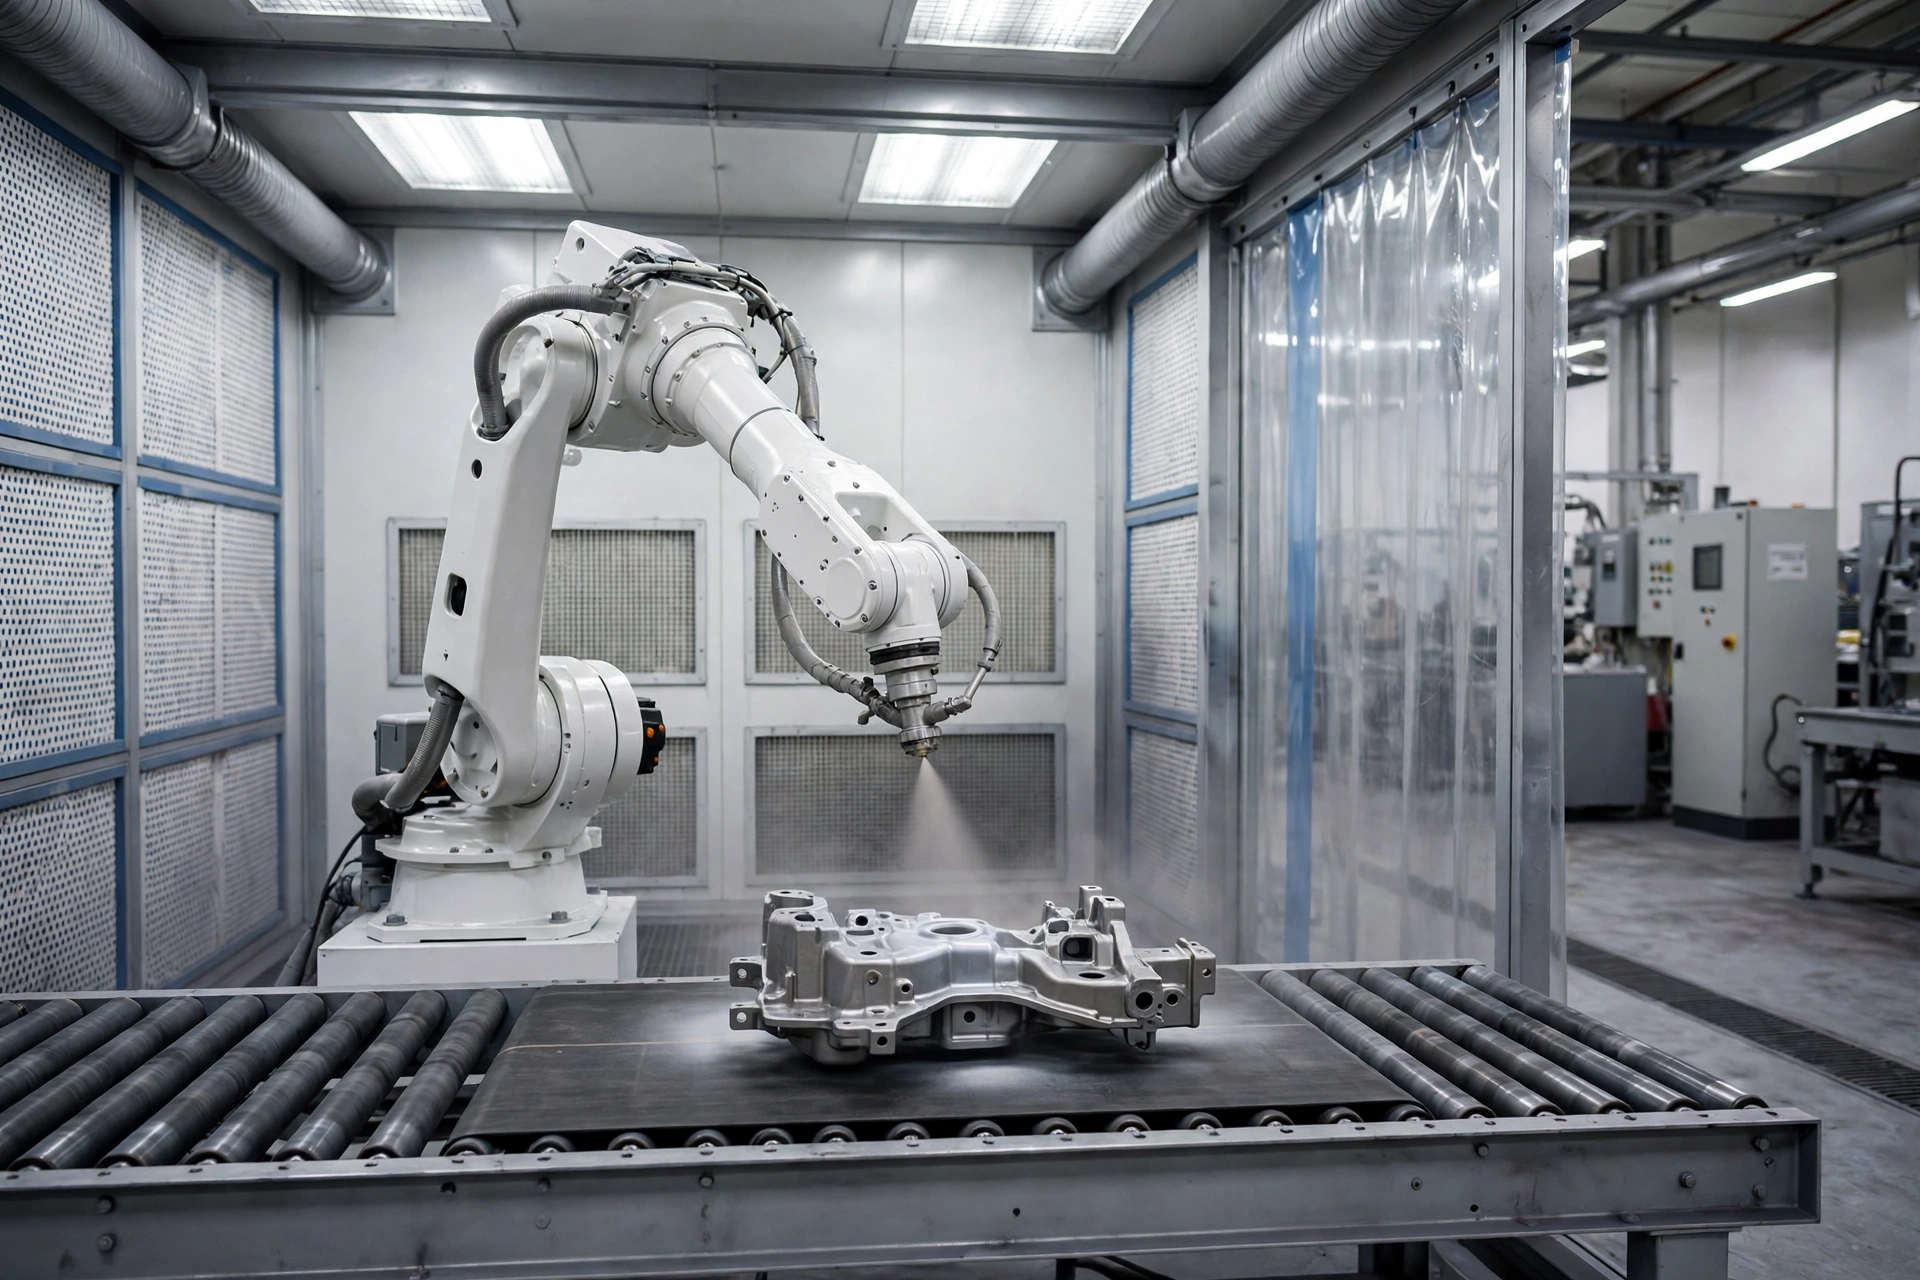
Le robot Kawasaki à six axes au centre de cette configuration de ligne a une charge maximale de 5 kg, un rayon de travail maximal de 1000 mm et une précision de positionnement répété de plus ou moins 0,2 mm. Ce sont les paramètres de l'unité robot ; la ligne autour de lui est configurée séparément. La ligne autour de lui — cabine, convoyeur ou présentation rotative, alimentation en peinture et durcissement — est configurée selon vos pièces et votre temps de cycle.
| Paramètre | Valeur |
|---|
| Axes | 6 |
| Charge maximale | 5 kg |
| Rayon maximal | 1000 mm |
| Précision de positionnement répété | ±0,2 mm |
Composition de la ligne et données d'intégration
Une ligne robotisée ne vaut que par sa présentation des pièces : les outillages doivent placer chaque pièce dans la position enseignée, à chaque cycle. La production mixte fonctionne lorsque les programmes sont mémorisés par famille de pièces et que les outillages changent vite. Envoyez les plans des pièces, le nombre de familles et votre objectif de cycle ; la proposition indiquera l'implantation de la cellule et l'endroit où les opérateurs chargent et déchargent.
Service et garantie
Cet équipement est fourni avec une garantie de 12 mois. Les pièces d'usure (pistolets, buses, filtres, courroies) sont listées dans le devis afin que vous puissiez les stocker dès la mise en service.
Champ d'application
La pulvérisation robotisée sert les pièces dont la géométrie met en échec les pistolets fixes : garnitures embouties profondes, boîtiers avec creux, portes à profils moulés, articles sanitaires et familles mixtes partageant une cellule. La trajectoire enseignée du robot maintient la distance et l'angle du pistolet sur des surfaces qui changent d'orientation en continu, exactement là où la pulvérisation manuelle varie le plus entre opérateurs et postes.
Une cellule robotisée change aussi l'équation du travail : les opérateurs chargent, déchargent et inspectent au lieu de pulvériser, et l'exposition au brouillard de peinture diminue. Pour les usines confrontées à des pénuries de peintres ou à des règles d'exposition strictes, c'est souvent l'argument décisif, à côté de la constance de la finition.
Enseignement et changement de série
Une nouvelle famille de pièces exige un programme enseigné et un outillage qui présente la pièce de façon répétable ; après cela, le changement de série est un appel de programme et un échange d'outillage. Le temps d'enseignement dépend de la complexité de la pièce, et il est dépensé une fois — c'est pourquoi le cas économique s'améliore avec chaque famille ajoutée à la cellule. Lorsque vous demandez un devis, listez les familles par ordre de lancement afin que la mise en service enseigne d'abord les pièces au plus grand volume.
Ce qu'il faut envoyer pour un devis configuré
- Plans ou photos des pièces, avec la plus grande taille de pièce (L x l x H)
- Type de revêtement et exigences de finition (couleur, brillance, épaisseur de film si spécifiée)
- Production requise : pièces par heure ou par équipe, et heures de travail par jour
- Pays de destination et alimentation électrique locale (tension / fréquence)
- Espace d'atelier disponible pour la machine ou la ligne, si une ligne complète est prévue
Questions des acheteurs
Combien de familles de pièces une ligne peut-elle traiter ?
Il n'y a pas de nombre fixe ; la mémoire des programmes et le changement d'outillages le décident en pratique. Listez vos familles et leur ordre de lancement dans la demande.
Vous ne savez pas quelle configuration vous convient ?
Envoyez les plans de vos pièces, la taille des pièces et votre objectif de production. Nous confirmerons la configuration de la machine ou de la ligne et vous répondrons par un devis.
Envoyer une demande