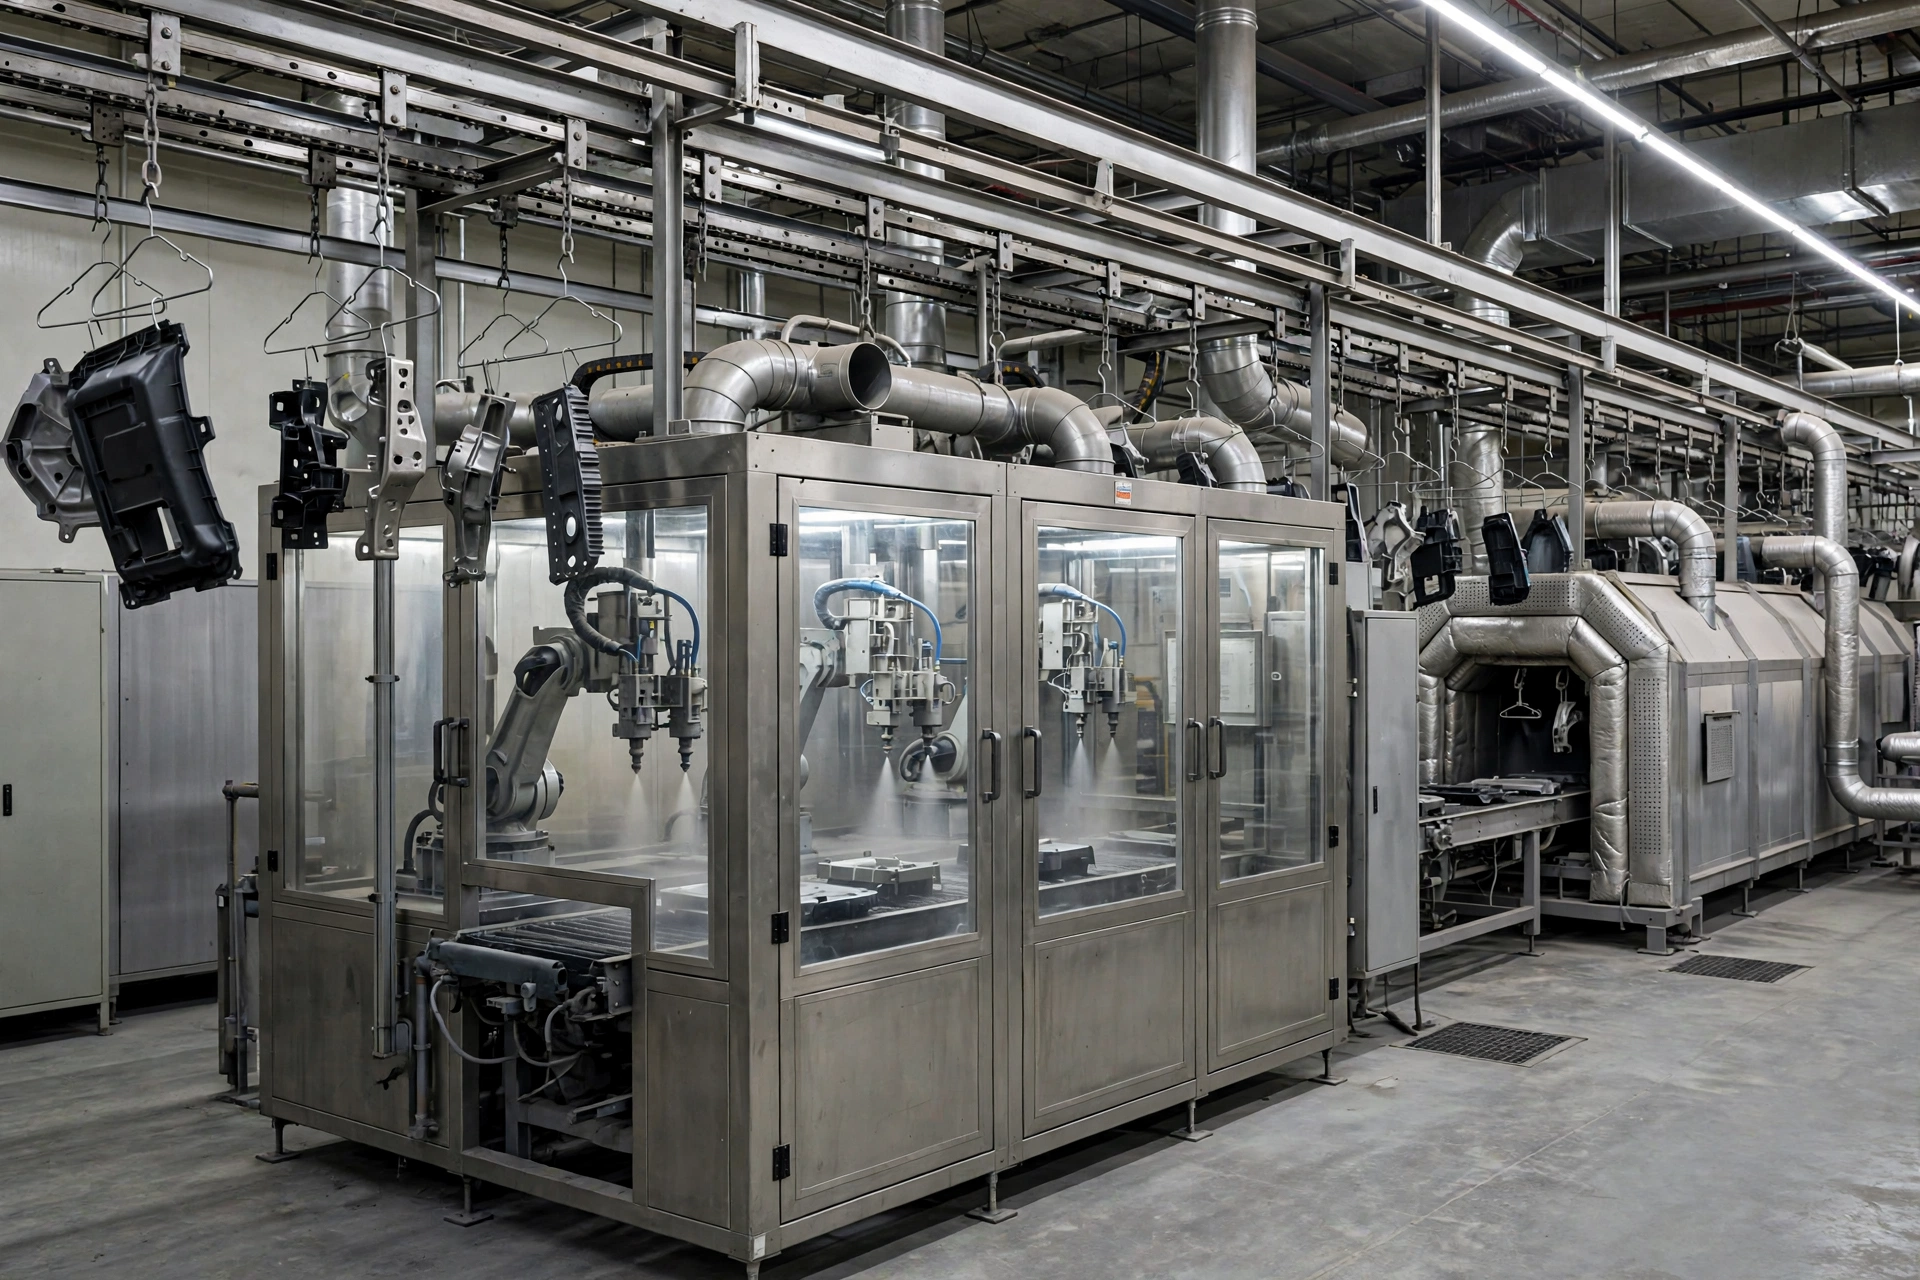
Logique de configuration pour production mixte
Les pièces mixtes partagent une ligne lorsque leur procédé de revêtement est le même : le convoyeur et les ouvertures de cabines sont dimensionnés pour la plus grande pièce, les programmes de pistolet ou les trajectoires de robot sont mémorisés par famille, et le durcissement est réglé sur le revêtement le plus exigeant du mélange. Lorsque deux revêtements exigent des durcissements différents, la réponse honnête est deux sections de durcissement ou un four par lots, et la proposition le dira.
| Décision | Déterminée par |
|---|
| Type de convoyeur | La pièce la plus grande et la plus lourde |
| Nombre de cabines | Couleurs et couches par pièce |
| Section de durcissement | Le programme de durcissement le plus exigeant |
| Commandes | Nombre de familles de pièces et de recettes |
Ce que contient une proposition d'implantation
La proposition indique l'implantation de la ligne par rapport aux dimensions de votre atelier, la liste des étapes avec leurs tailles, les utilités requises et la cadence de production que l'implantation supporte. Elle est établie à partir de vos plans et de votre objectif de production, et c'est pourquoi la demande sollicite les deux avant toute discussion de prix.
Service et garantie
Cet équipement est fourni avec une garantie de 12 mois. Les pièces d'usure (pistolets, buses, filtres, courroies) sont listées dans le devis afin que vous puissiez les stocker dès la mise en service.
Champ d'application
Les lignes complètes servent les usines où le revêtement est un processus central plutôt qu'un poste secondaire : meubles et quincaillerie métalliques, boîtiers en plastique en volume, composants de construction et production mixte qui tourne toute la journée. La valeur de la ligne est le flux — les pièces entrent brutes et sortent finies, sans chariots de travail à moitié fait attendant entre une cabine ici et un four à l'autre bout du bâtiment.
Les projets de lignes échouent aux interfaces, pas sur les machines individuelles : transferts du convoyeur, ouvertures de cabines, joints d'entrée du four et dialogues de commande entre sections. C'est pourquoi une proposition de ligne indique la taille de chaque section et les espaces entre elles, et pourquoi l'implantation est dessinée par rapport à votre atelier avant que les prix soient fixés.
Bien faire fonctionner une ligne
Deux routines protègent la production d'une ligne. La première est la discipline de chargement : les balancelles et les outillages doivent présenter les pièces à l'espacement que les programmes de pulvérisation supposent, sinon l'épaisseur de film varie le long de la ligne. La seconde est le nettoyage par étapes : cabines, pistolets et filtres du four ont chacun leur intervalle, et un seul intervalle manqué se traduit généralement par des défauts de finition un poste plus tard. La mise en service comprend un calendrier de maintenance par section, dimensionné selon votre revêtement et votre organisation de postes.
Ce qu'il faut envoyer pour un devis configuré
- Plans ou photos des pièces, avec la plus grande taille de pièce (L x l x H)
- Type de revêtement et exigences de finition (couleur, brillance, épaisseur de film si spécifiée)
- Production requise : pièces par heure ou par équipe, et heures de travail par jour
- Pays de destination et alimentation électrique locale (tension / fréquence)
- Espace d'atelier disponible pour la machine ou la ligne, si une ligne complète est prévue
Questions des acheteurs
La ligne peut-elle évoluer plus tard ?
Oui — le convoyeur et les commandes peuvent être spécifiés pour une deuxième cabine ou un four plus long. Indiquez votre plan de phase deux dans la demande.
Vous ne savez pas quelle configuration vous convient ?
Envoyez les plans de vos pièces, la taille des pièces et votre objectif de production. Nous confirmerons la configuration de la machine ou de la ligne et vous répondrons par un devis.
Envoyer une demande