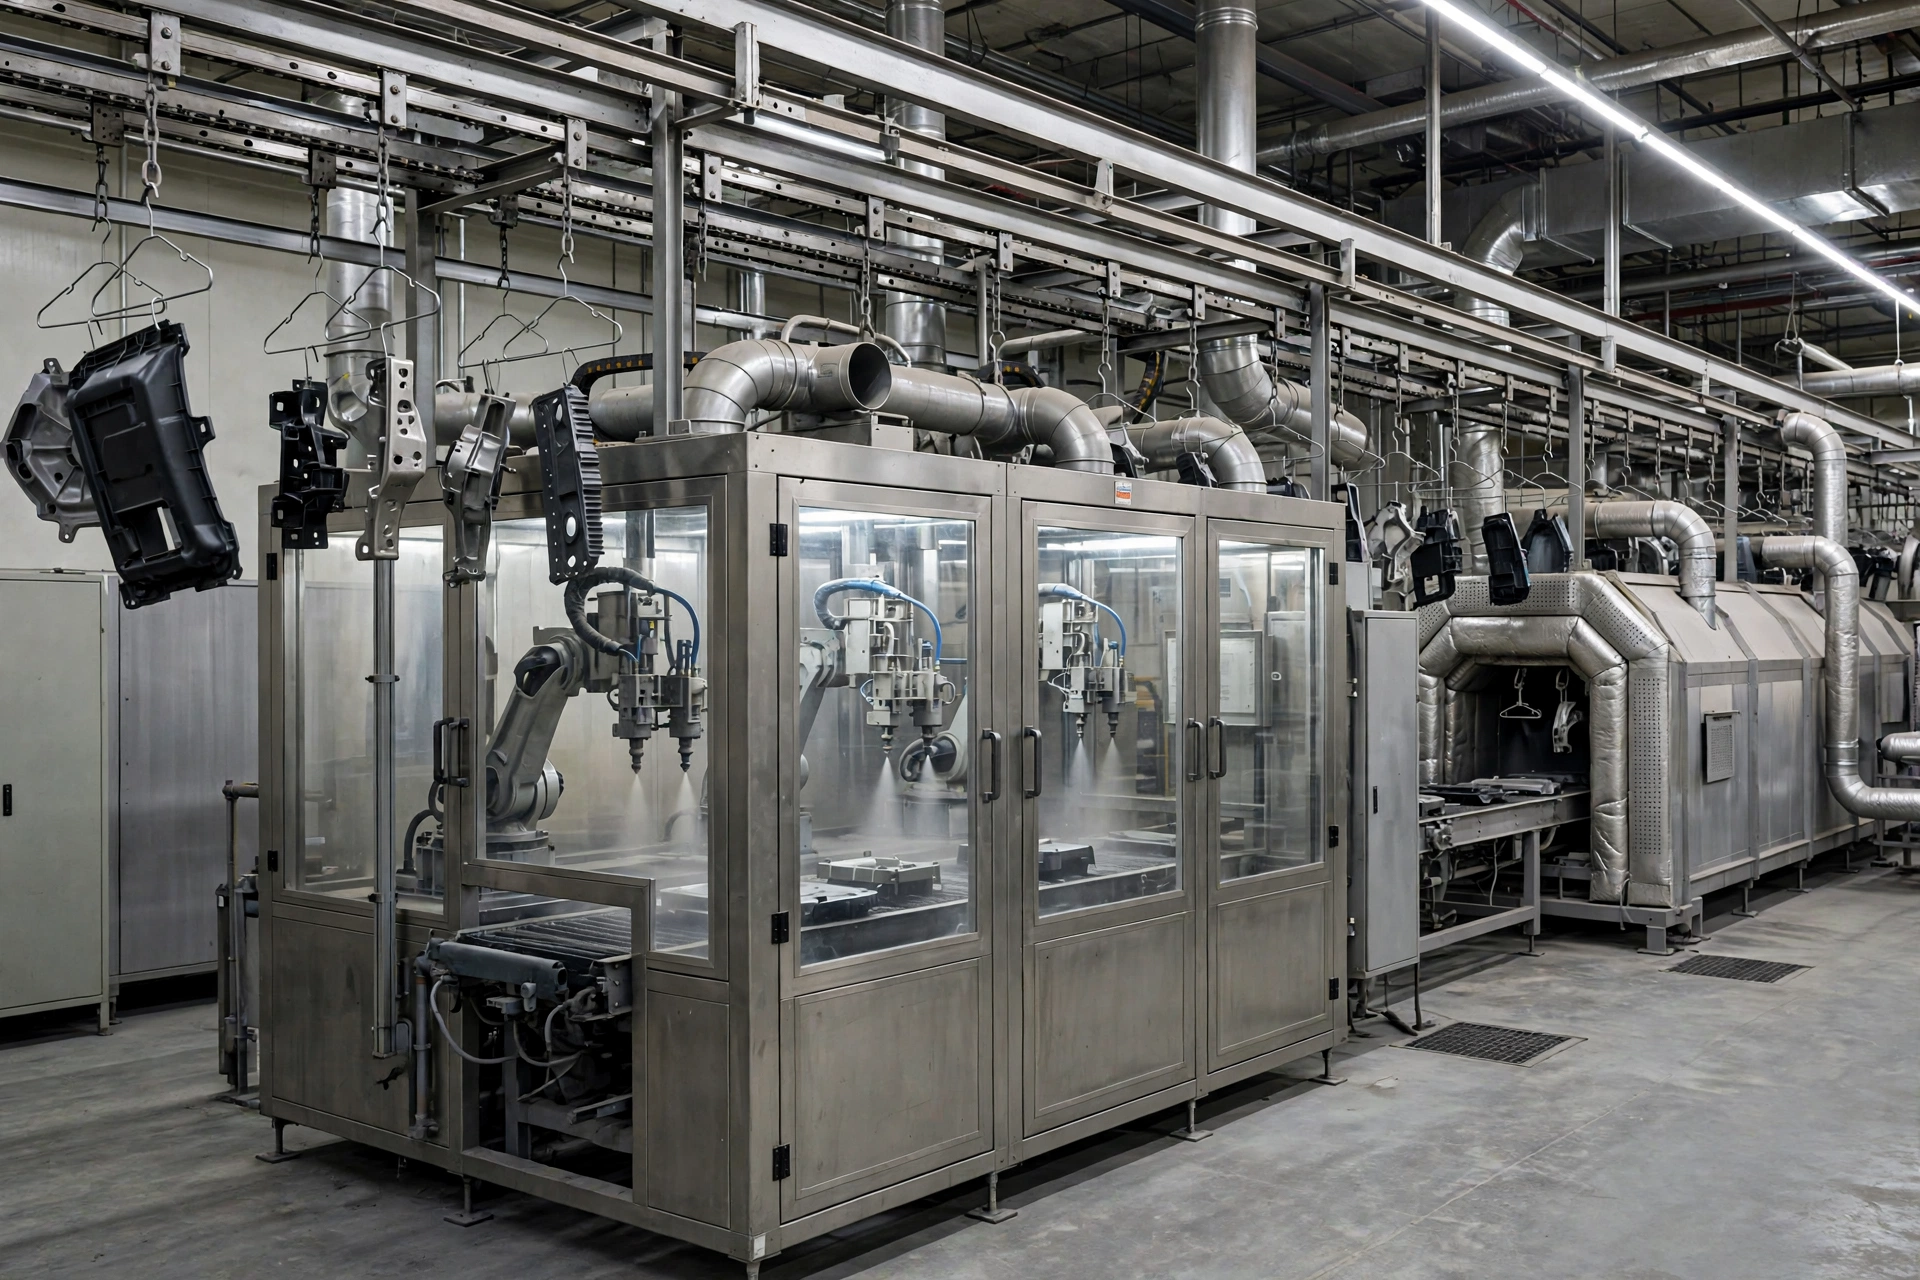
Lógica de configuração para produção mista
Peças mistas compartilham uma linha quando seu processo de revestimento é o mesmo: o transportador e as aberturas das cabines são dimensionados para a maior peça, os programas de pistola ou as trajetórias de robô são armazenados por família, e a cura é ajustada ao revestimento mais exigente da mistura. Quando dois revestimentos precisam de curas diferentes, a resposta honesta são duas seções de cura ou um forno de lotes, e a proposta dirá isso.
| Decisão | Determinada por |
|---|
| Tipo de transportador | A maior e mais pesada peça |
| Número de cabines | Cores e camadas por peça |
| Seção de cura | O programa de cura mais exigente |
| Controles | Número de famílias de peças e receitas |
O que uma proposta de layout contém
A proposta indica o layout da linha em relação às dimensões da sua oficina, a lista de etapas com tamanhos, as utilidades necessárias e a taxa de produção que o layout suporta. Ela é elaborada a partir dos seus desenhos e da sua meta de produção, e é por isso que a consulta pede ambos antes de qualquer preço ser discutido.
Serviço e garantia
Este equipamento é fornecido com garantia de 12 meses. As peças de desgaste (pistolas, bicos, filtros, correias) são listadas na cotação para que você possa estocá-las na entrada em operação.
Âmbito de aplicação
Linhas completas atendem fábricas em que o revestimento é um processo central, e não uma estação secundária: móveis e ferragens de metal, carcaças de plástico em volume, componentes de construção e produção mista que funciona o dia todo. O valor da linha é o fluxo — as peças entram brutas e saem acabadas, sem carrinhos de trabalho pela metade esperando entre uma cabine aqui e um forno do outro lado do prédio.
Projetos de linhas falham nas interfaces, não nas máquinas individuais: transferências do transportador, aberturas de cabines, vedações de entrada do forno e comunicações de controle entre seções. É por isso que uma proposta de linha indica o tamanho de cada seção e os espaços entre elas, e por que o layout é desenhado em relação à sua oficina antes de os preços serem fixados.
Operar bem uma linha
Duas rotinas protegem a produção de uma linha. A primeira é a disciplina de carregamento: cabides e fixações devem apresentar as peças no espaçamento que os programas de pulverização supõem, ou a espessura do filme varia ao longo da linha. A segunda é a limpeza por etapas: cabines, pistolas e filtros do forno têm cada um seu intervalo, e um único intervalo perdido geralmente aparece como defeitos de acabamento um turno depois. A entrada em operação inclui um cronograma de manutenção por seção, dimensionado de acordo com seu revestimento e seu padrão de turnos.
O que enviar para uma cotação configurada
- Desenhos ou fotos das peças, com o maior tamanho de peça (C x L x A)
- Tipo de revestimento e requisitos de acabamento (cor, brilho, espessura do filme, se especificada)
- Produção necessária: peças por hora ou por turno, e horas de trabalho por dia
- País de destino e fonte de alimentação local (tensão / frequência)
- Espaço de oficina disponível para a máquina ou a linha, se uma linha completa for planejada
Perguntas do comprador
A linha pode crescer depois?
Sim — o transportador e os controles podem ser especificados para uma segunda cabine ou um forno mais longo. Indique seu plano de segunda fase na consulta.
Não sabe qual configuração se encaixa?
Envie os desenhos das suas peças, o tamanho das peças e sua meta de produção. Confirmaremos a configuração da máquina ou da linha e responderemos com uma cotação.
Enviar uma consulta